Ikhtisar: Konektor Profil Aluminium untuk Sambungan Struktural
Konektor profil aluminium adalah komponen penghubung penting yang mengubah individu Profil Ekstrusi Aluminium Industri menjadi rangka yang kaku dan menahan beban, stasiun kerja, konveyor, dan penutup mesin. Tidak seperti struktur baja yang dilas, konektor ini memungkinkan perakitan, konfigurasi ulang, dan pemeliharaan dengan cepat tanpa tenaga kerja khusus. Bagi manajer pengadaan dan teknisi pabrik, memilih jenis konektor yang tepat—braket sudut, sambungan internal, atau gusset—secara langsung memengaruhi kekakuan rangka, akurasi penyelarasan, dan total biaya pemasangan.
Kategori ini mencakup konektor yang dirancang untuk profil T-slot yang biasa digunakan dalam otomatisasi, penanganan material, dan pelindung industri. Sebagai seorang profesional Produsen Konektor Profil Aluminium , Shanghai Huishuo Aluminium Industry Technology Co., Ltd. menawarkan serangkaian konektor mesin presisi yang dirancang untuk kesesuaian defleksi nol dan sambungan berkekuatan tinggi dan bebas perawatan.
Jenis Konektor Profil Aluminium
Setiap jenis konektor memiliki peran struktural tertentu. Tabel di bawah ini membandingkan kategori utama dan penerapan umumnya.
| Tipe Konektor | Penggunaan Khas | Kapasitas Beban | Spesifikasi Utama |
| Braket Sudut | Sambungan sudut kanan untuk rangka, alas mesin, dan penutup | Sedang hingga tinggi | Ketebalan bahan, ukuran baut, kompatibilitas slot |
| Sambungan Internal (mur-T & baut) | Koneksi in-line atau tersembunyi untuk estetika yang bersih | Sedang | Ukuran benang, rentang pegangan, lebar slot |
| Braket Gusset / Sudut | Memperkuat sudut di bawah beban dinamis yang tinggi | Tinggi | Ketebalan rusuk, jumlah lubang baut |
| Konektor Profil-ke-Profil | Menggabungkan dua profil ujung ke ujung atau secara miring | Rendah hingga sedang | Kunci penyelarasan, pola baut |
Kurung Sudut
Braket sudut adalah konektor paling umum untuk sambungan 90°. Mereka tersedia dalam aluminium cor atau mesin, dengan ketebalan berkisar antara 4 mm hingga 10 mm. Untuk rangka tugas berat, tentukan braket dengan rusuk penguat dan beberapa lubang baut. Cocokkan lebar slot braket dengan slot profil (misalnya 6 mm, 8 mm, 10 mm).
Sambungan Internal (Mur dan Baut T)
Sambungan internal meluncur ke dalam slot profil dan menyediakan sambungan tersembunyi. Mereka ideal untuk aplikasi yang mengutamakan penyelesaian permukaan, seperti rangka ruang bersih atau dudukan pajangan. Mur T harus sesuai dengan geometri slot secara tepat untuk mencegah tercabutnya beban. Tentukan ukuran ulir (M6, M8, M10) dan panjang pegangan berdasarkan ketebalan dinding profil.
Gussets dan Braket Sudut
Untuk rangka yang terkena getaran atau beban kantilever, gusset menambah kekakuan pada sambungan. Biasanya lebih tebal (8–12 mm) dan memiliki tapak yang lebih besar. Pastikan pola baut buhul sejajar dengan jarak slot profil. Beberapa gusset dilengkapi potongan tengah untuk perutean kabel.
Spesifikasi Penting untuk Pengadaan
- Bahan: Paduan aluminium 6061-T6 atau 6063-T5. T6 menawarkan kekuatan lebih tinggi untuk sambungan penahan beban.
- Perawatan Permukaan: Anodized (bening atau hitam) untuk ketahanan terhadap korosi; lapisan bubuk untuk pencocokan warna.
- Kompatibilitas Slot: Konfirmasikan lebar slot (6 mm, 8 mm, 10 mm) dan jenis slot (slot T, slot persegi).
- Ukuran dan Kelas Baut: Baja tahan karat (A2-70 atau A4-80) untuk lingkungan korosif; baja karbon berlapis seng untuk penggunaan dalam ruangan kering.
- Peringkat Beban: Minta data uji beban statis dan dinamis dari pemasok.
- Presisi: Toleransi pemesinan ±0,1 mm atau lebih baik untuk penyelarasan berulang.
Kesesuaian Aplikasi dan Logika Seleksi
Untuk rangka tugas ringan (misalnya, stasiun kerja, dudukan pajangan), braket sudut standar, dan sambungan internal sudah mencukupi. Untuk basis otomatisasi tugas berat motor pendukung dan pemandu linier, gunakan gusset yang diperkuat dan baut tarik tinggi. Di sistem konveyor , konektor harus tahan terhadap pembebanan siklik; tentukan braket dengan baut dengan tingkat kelelahan. Untuk lingkungan ruang bersih , pilih konektor anodisasi tanpa ulir terbuka untuk meminimalkan pembentukan partikel.
Saat mengintegrasikan konektor dengan Profil Ekstrusi Aluminium Seri 40 , pastikan lebar slot konektor dan pola baut sesuai dengan slot 8 mm. Untuk Profil Ekstrusi Aluminium Seri 30 (slot 6 mm), gunakan konektor yang dirancang untuk seri tersebut untuk menghindari ketidaksejajaran.
Jaminan Mutu dan Pengujian Penerimaan
- Minta laporan inspeksi dimensi untuk fitur penting (jarak lubang, lebar slot, kerataan).
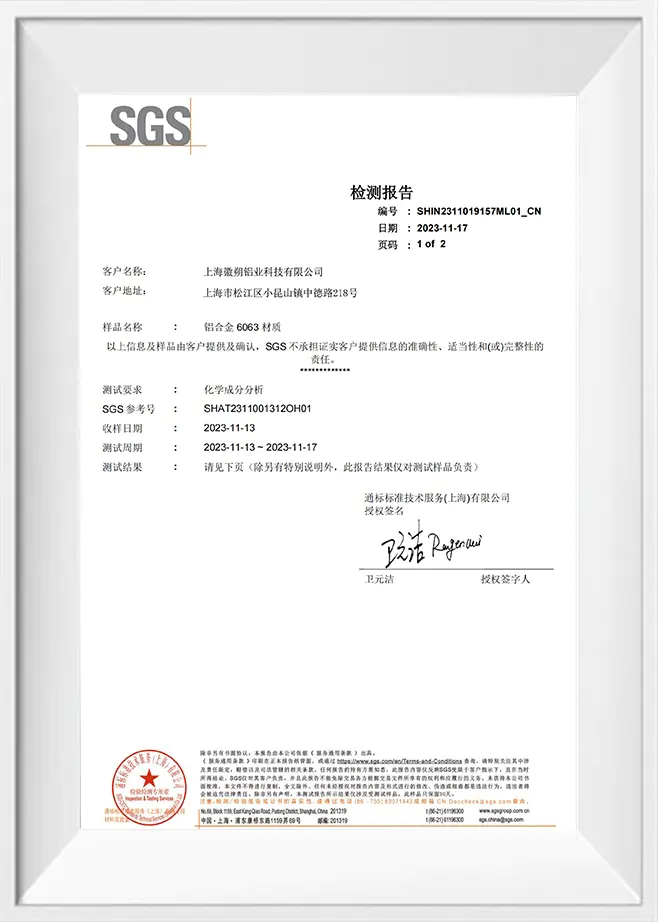
- Verifikasi sertifikasi material (laporan pengujian pabrik) untuk paduan dan temper.
- Lakukan uji kesesuaian dengan profil sampel sebelum memesan massal.
- Periksa permukaan akhir apakah ada gerinda, goresan, atau cacat anodisasi.
Daftar Periksa RFQ Pembeli
- Seri profil dan lebar slot (misalnya, seri 40, slot 8 mm)
- Jenis dan jumlah konektor per sambungan
- Bahan dan permukaan akhir (misalnya, 6061-T6, anodisasi bening)
- Bahan, ukuran, dan mutu baut (mis., M8 x 20, A2-70)
- Persyaratan beban (statis/dinamis, gaya maks per sambungan)
- Toleransi dimensi (misalnya, ±0,1 mm pada pusat lubang)
- Persyaratan sertifikasi (sertifikat materi, laporan pengujian)
- Pengemasan (massal atau kit, pelabelan)
- Waktu tunggu pengiriman dan incoterms
- Ketersediaan sampel dan biaya
Kriteria Evaluasi Pemasok
Saat mengevaluasi sebuah Pemasok Konektor Profil Aluminium , pertimbangkan:
- Kemampuan produksi: pemesinan internal vs. outsourcing
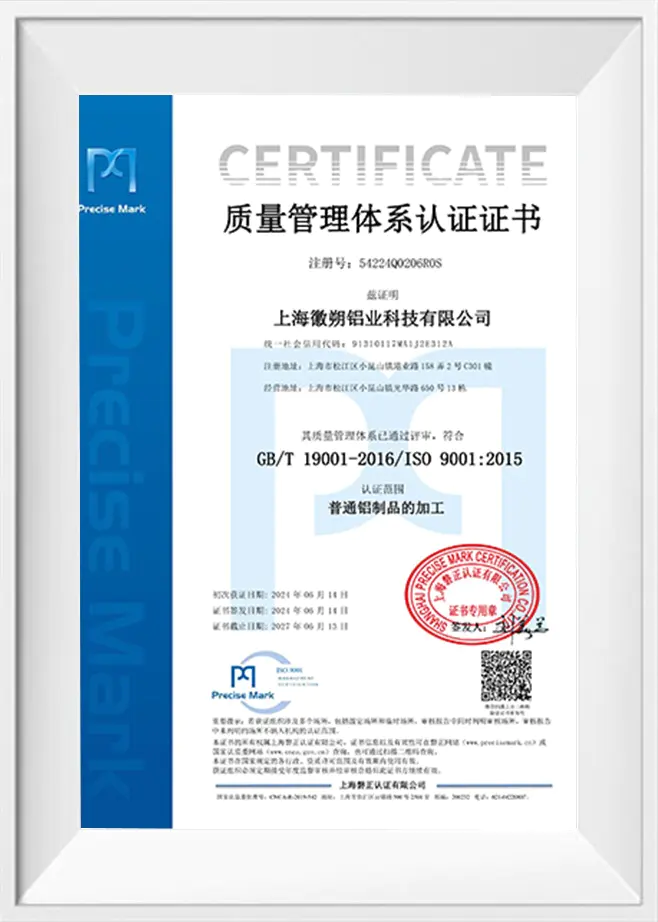
- Sistem mutu: sertifikasi ISO 9001 (verifikasi sertifikat saat ini)
- Inventaris konektor standar vs. waktu tunggu khusus
- Dukungan teknik untuk desain sambungan dan perhitungan beban
- Layanan purna jual: garansi, kebijakan penggantian
Shanghai Huishuo Aluminium Industry Technology Co, Ltd mengoperasikan tiga basis produksi dengan pusat permesinan CNC dan jalur perawatan permukaan, mendukung produksi konektor standar dan khusus.
Pertimbangan Total Biaya Kepemilikan (TCO).
Meskipun harga per unit penting, TCO mencakup tenaga kerja perakitan, biaya pengerjaan ulang, dan waktu henti. Konektor dengan mesin presisi mengurangi waktu perakitan dan memastikan kualitas sambungan yang konsisten. Untuk proyek besar, pertimbangkan untuk memasang konektor dengan baut dan mur T yang telah dirakit sebelumnya untuk menyederhanakan pemasangan. Pertimbangkan juga suku cadang untuk pemeliharaan—konektor standar lebih mudah diganti dibandingkan desain khusus.
Pertanyaan yang Sering Diajukan
Apa perbedaan antara braket sudut dan buhul?
Braket sudut adalah konektor standar 90° untuk beban ringan hingga sedang. Gusset adalah braket yang diperkuat dengan bahan lebih tebal dan ribbing tambahan, dirancang untuk aplikasi beban tinggi atau dinamis yang memerlukan kekakuan ekstra.
Bisakah saya menggunakan konektor yang sama untuk seri profil yang berbeda?
Tidak. Konektor dirancang untuk lebar slot dan geometri profil tertentu. Menggunakan konektor seri 40 pada profil seri 30 akan mengakibatkan kesesuaian yang buruk dan berkurangnya kapasitas beban. Selalu cocokkan konektor dengan seri profil.
Bahan baut apa yang terbaik untuk rangka luar ruangan?
Baja tahan karat A4-80 (kelas 316) menawarkan ketahanan korosi terbaik untuk lingkungan luar ruangan atau pencucian. Untuk aplikasi kering dalam ruangan, A2-70 (304) sudah cukup dan lebih hemat biaya.
Bagaimana cara menghitung jumlah konektor yang diperlukan untuk sebuah bingkai?
Hitung semua sambungan pada bingkai. Untuk setiap sambungan, tentukan jumlah titik sambungan (misalnya sambungan sudut dapat menggunakan satu atau dua braket). Tambahkan 5–10% cadangan untuk penyesuaian dan modifikasi di masa mendatang.
Berapa waktu tunggu tipikal untuk konektor khusus?
Waktu tunggu tergantung pada kompleksitas dan kuantitas. Konektor standar sering kali tersedia. Konektor mesin khusus biasanya memerlukan waktu 2–4 minggu setelah persetujuan desain. Konfirmasikan dengan pemasok selama RFQ.
Apakah konektor dilengkapi dengan baut dan mur T?
Beberapa pemasok menawarkan konektor sebagai komponen yang berdiri sendiri; yang lain menyediakan perlengkapan dengan pengencang. Tentukan di RFQ Anda apakah Anda memerlukan perangkat keras perakitan lengkap. Kitting mengurangi upaya pengadaan tetapi dapat meningkatkan biaya unit.