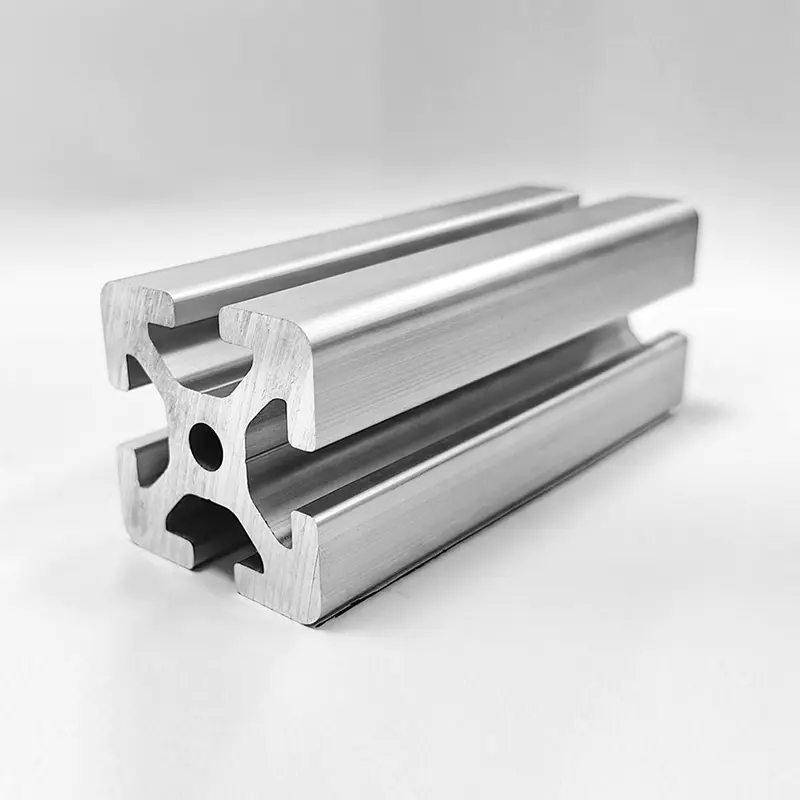

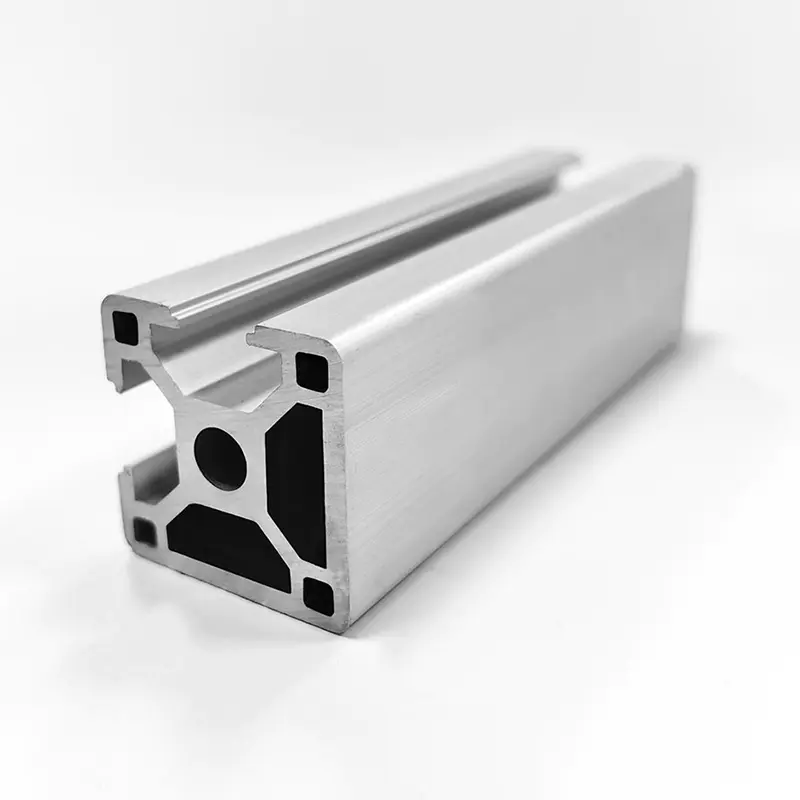
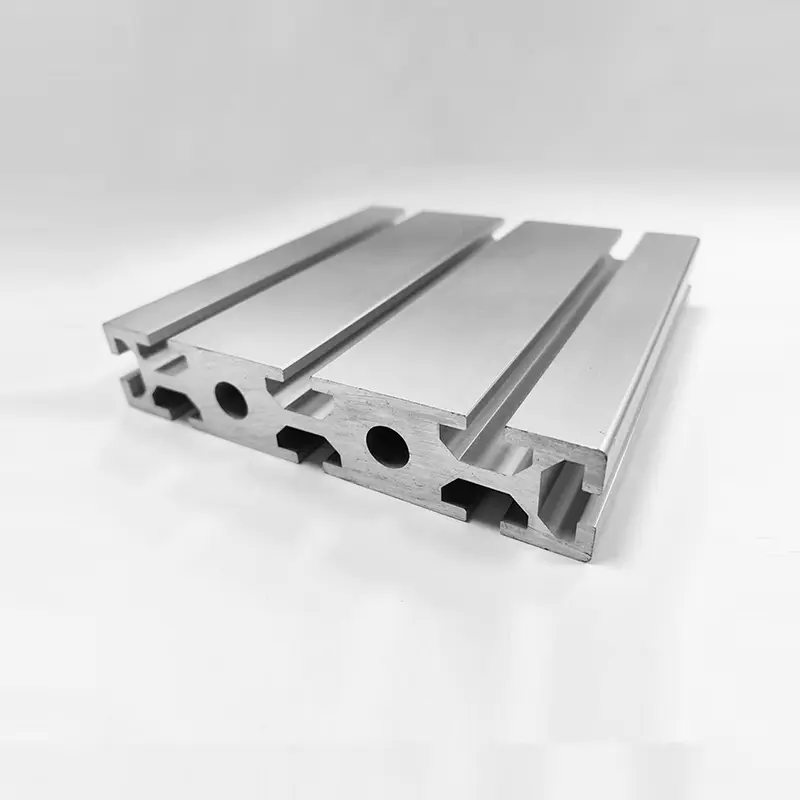
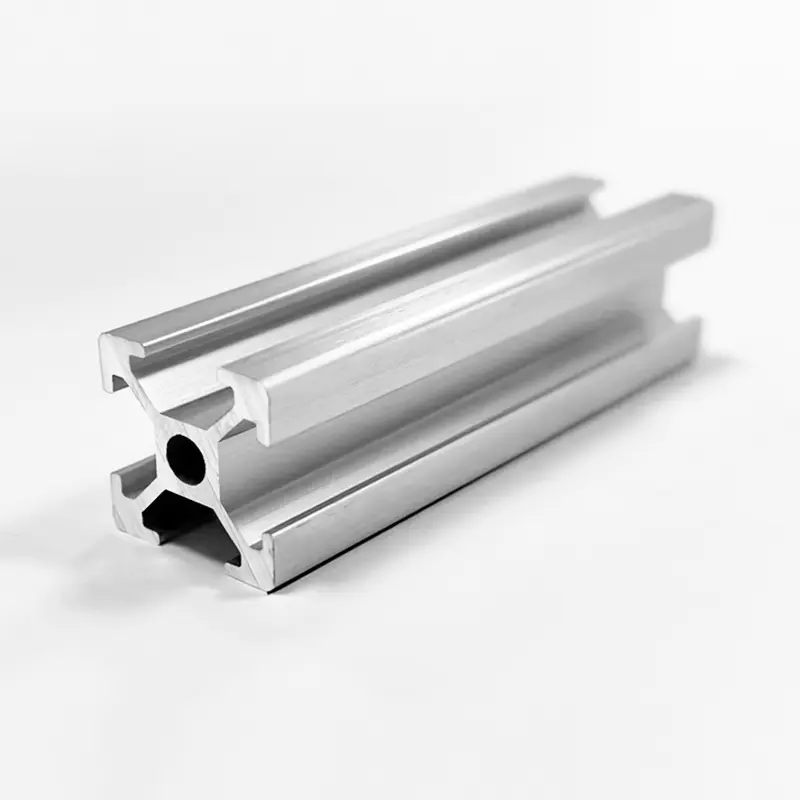
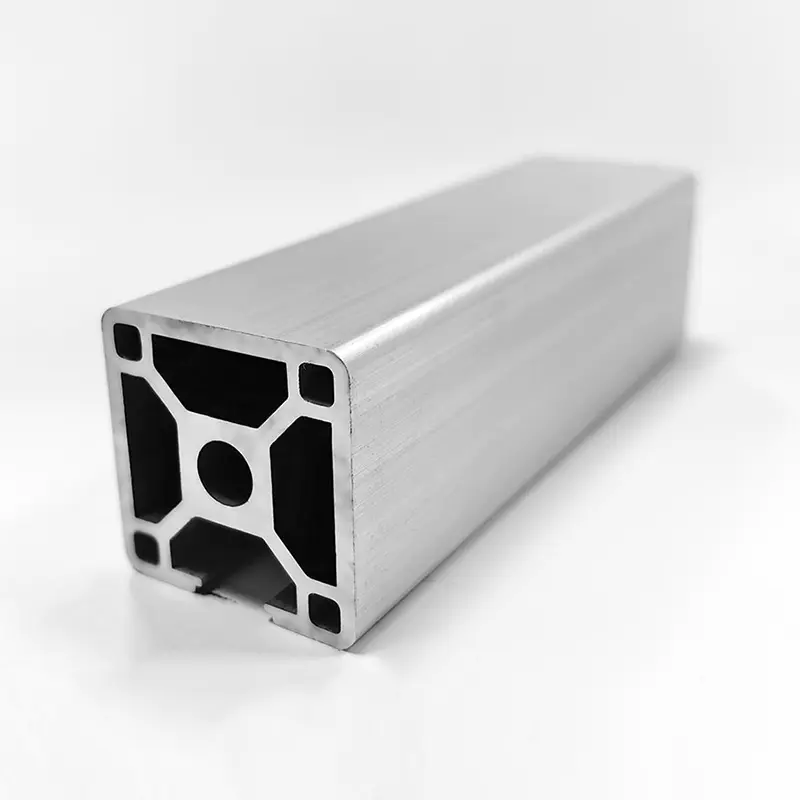
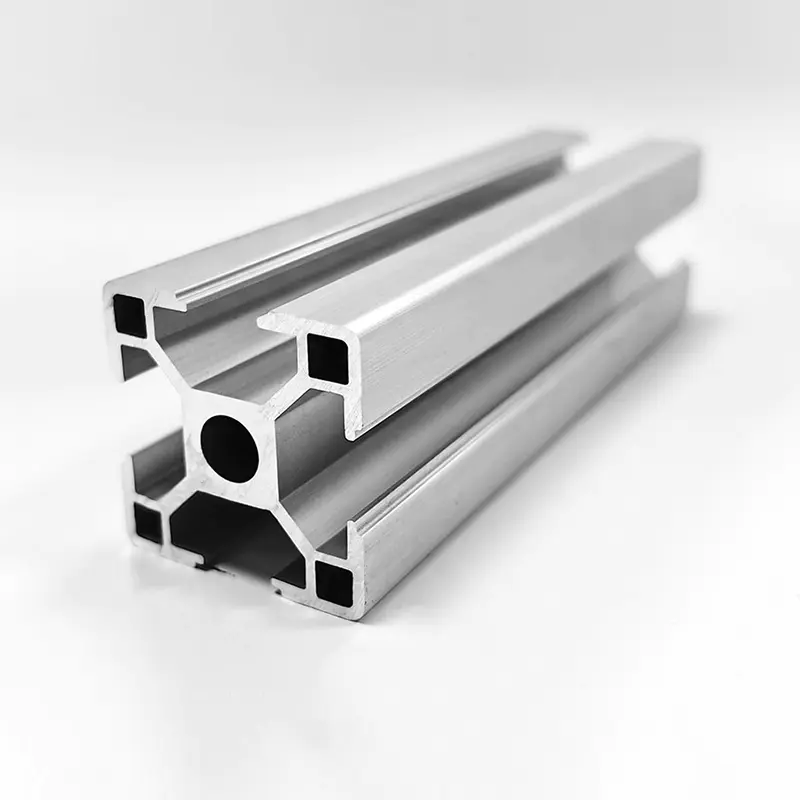
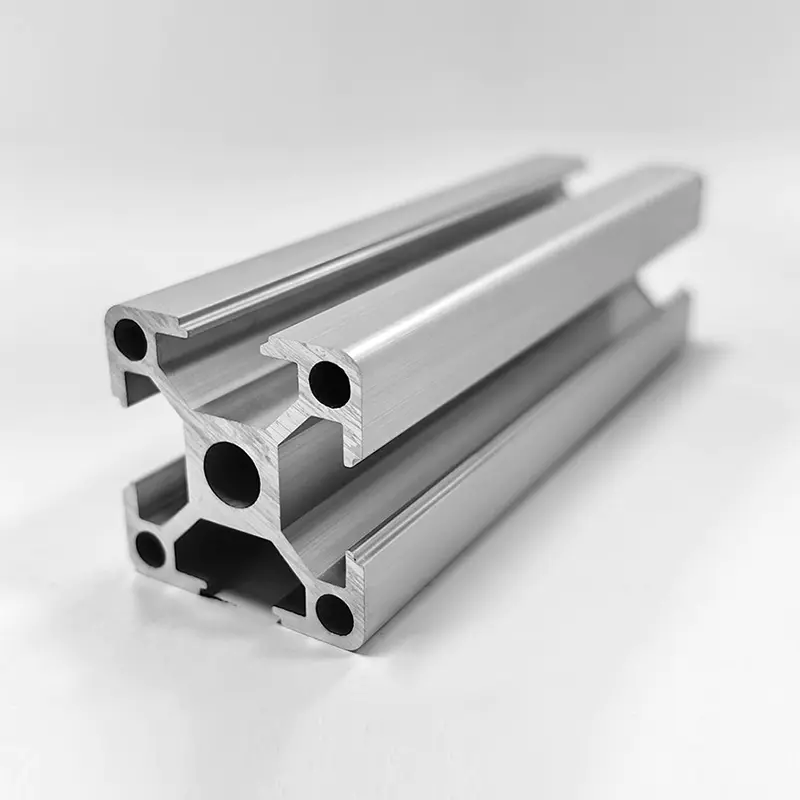
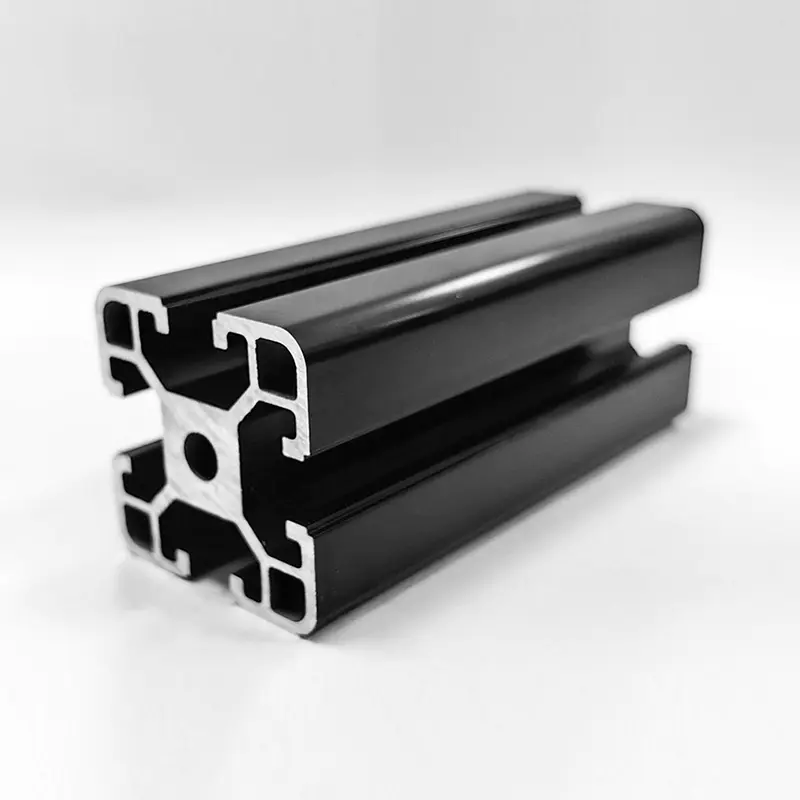
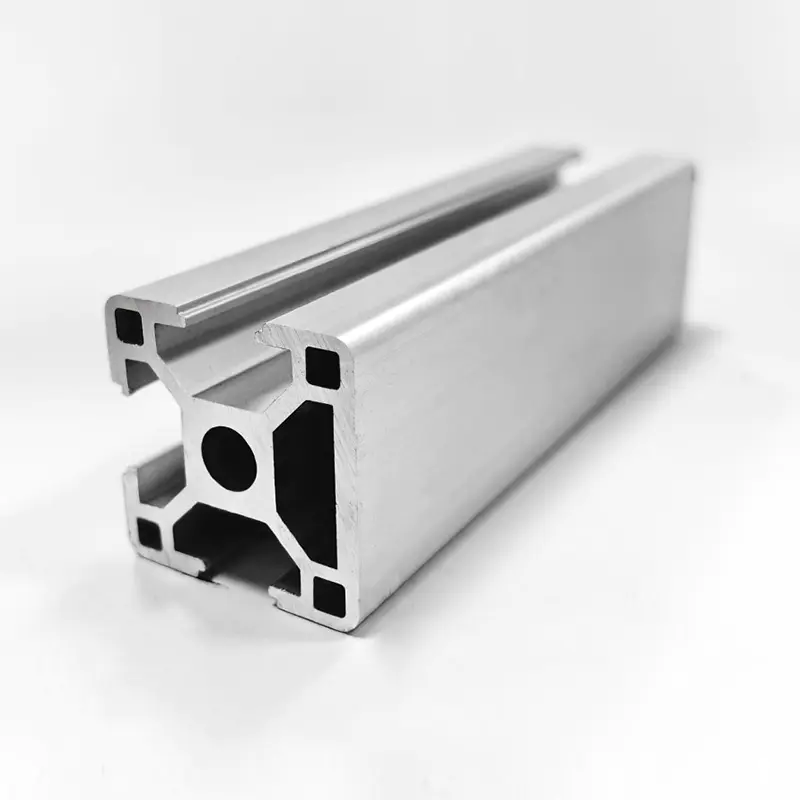
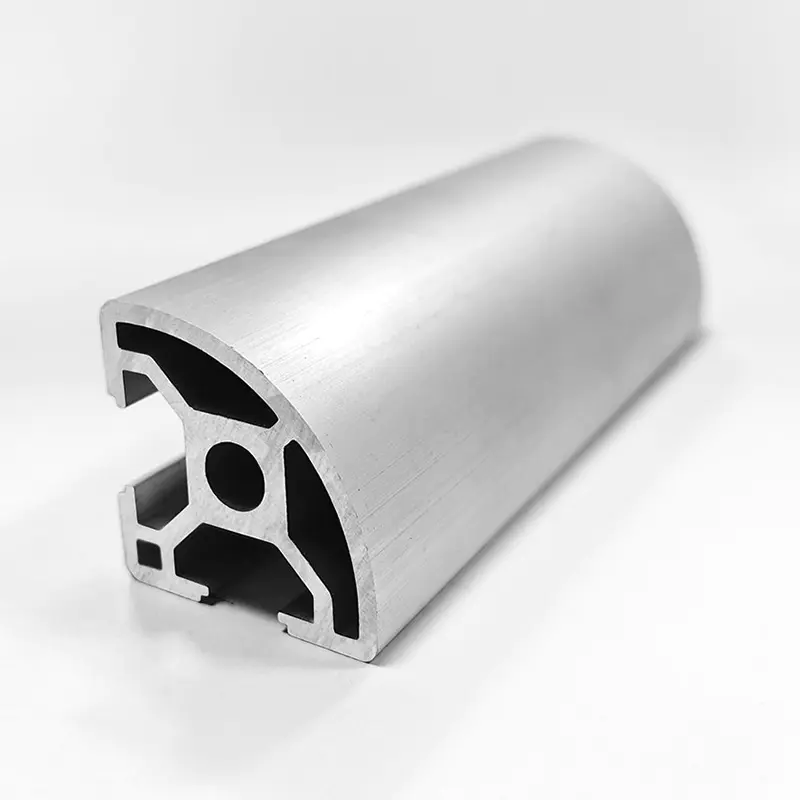
Profil Tugas Berat 6061
Ekstrusi aluminium struktural dalam temper 6061-T6 dengan bagian dinding yang diperkuat dan toleransi presisi. Direkayasa untuk rangka industri, peralatan otomatis, dan sistem pendukung beban tinggi. Tersedia dengan pemesinan khusus dan penyelesaian permukaan melalui jalur produksi terintegrasi.
Kapasitas beban
- Seri 80x80: modulus bagian 12,7 cm³
- Seri 100x100: modulus bagian 22,4 cm³
- Mendukung beban seragam hingga 1200 kg/m (didukung secara sederhana)
Konsistensi bahan
- 6061-T6 dengan Mg (0,8–1,2%) dan Si (0,4–0,8%)
- Sesuai ASTM B221
- Sifat mekanik seragam di seluruh batch
Stabilitas dimensi
- Kelurusan: ≤ 0,5 mm/m
- Putar: ≤ 0,3 mm/m
- Panjang potongan khusus dengan toleransi ±0,2 mm
Keuntungan Inti
Rantai manufaktur terintegrasi
Mulai dari desain cetakan dan ekstrusi hingga permesinan CNC, anodisasi/pelapisan bubuk, dan perakitan — semuanya dikelola sendiri di tiga basis produksi (Shanghai, Anhui, Jiangsu). Mengurangi waktu tunggu dan memastikan kontrol kualitas.
Persiapan permukaan
Diturunkan dan dipasivasi secara kimia sebelum finishing. Ketebalan lapisan anodik hingga 25 μm (Kelas AA25) per MIL-A-8625. Lapisan bubuk tersedia dalam warna RAL dengan bentuk film yang seragam.
Pemesinan presisi
Pengeboran, penyadapan, penggilingan, dan penyeimbang CNC dengan akurasi posisi ±0,1 mm. Sisipan pembentuk benang dan heliks didukung untuk sambungan berkekuatan tinggi.
Ketahanan korosi
Paduan 6061 memberikan ketahanan oksidasi alami. Permukaan anodisasi tahan terhadap semprotan garam 500 jam (ASTM B117). Cocok untuk lingkungan dalam ruangan dan luar ruangan yang dilindungi.
Karakteristik Produk
| Parameter | Nilai / Rentang |
|---|---|
| Paduan / Temper | 6061-T6 |
| Ketebalan dinding | 2,5 mm – 6,0 mm (tergantung seri) |
| Panjang standar | 6,0 m / 6,5 m (tersedia potongan khusus) |
| Kekuatan tarik (Rm) | ≥ 310 MPa |
| Kekuatan hasil (Rp0,2) | ≥ 276 MPa |
| Perpanjangan (A50) | ≥ 10% |
| Kekerasan (HBW) | ≥ 95 |
| Opsi penyelesaian permukaan | Selesai pabrik, anodisasi bening, anodisasi hitam, dilapisi bubuk (RAL) |
| Toleransi kelurusan | ≤ 0,5 mm/m |
| Toleransi putaran | ≤ 0,3 mm/m |
Skenario Aplikasi
Mesin industri
- Rangka mesin dan penyangga konveyor
- Basis peredam getaran untuk mesin press dan pabrik
- Struktur gantry untuk sistem pick-and-place
Otomatisasi & robotika
- Stasiun kerja robot dan dudukan efektor akhir
- Rel pemandu linier dan braket aktuator
- Penjagaan keselamatan dan rangka penutup
Meja kerja & perlengkapan
- Stasiun kerja modular dengan pemasangan T-slot
- Perlengkapan inspeksi dan tempat pengujian
- Gerobak dan rak penanganan material
Energi & infrastruktur
- Struktur pemasangan panel surya
- Sistem rak dan penyimpanan tugas berat
- Penutup khusus untuk lemari listrik
Catatan Pemrosesan & Perakitan
- Torsi penyadapan yang direkomendasikan untuk ulir M8: 18–22 N·m. Gunakan sekrup pembentuk ulir untuk lubang buta guna mengurangi tekanan.
- Untuk profil anodisasi, gunakan pembersih pH netral (6–8). Hindari bahan yang bersifat asam atau basa yang dapat merusak lapisan.
- Pengelasan: gunakan kawat pengisi ER4043 atau ER5356. Perlakuan panas pasca pengelasan (PWHT) diperlukan untuk mengembalikan sifat T6.
- Suhu pengoperasian terus menerus maksimum: 150 °C. Pengurangan kekuatan terjadi di atas ambang batas ini.
- Penyimpanan: jaga profil tetap kering dan tertutup. Hindari kontak langsung dengan logam yang berbeda (misalnya tembaga, baja telanjang) untuk mencegah korosi galvanik.
Pertanyaan yang Sering Diajukan
Di bawah bentang tumpuan sederhana sebesar 2,0 m dengan beban seragam, profil 100×100×5 mm (modulus penampang 22,4 cm³) menopang sekitar 1800 kg pada kekuatan luluh (276 MPa). Untuk beban titik pada bentang tengah, kurangi kapasitas sebesar 50%. Selalu konsultasikan perhitungan teknik untuk konfigurasi spesifik Anda.
Ya. Huishuo mengoperasikan pusat permesinan CNC 3-sumbu dan 5-sumbu untuk pengeboran, penyadapan, penggilingan, dan counterboring. Kami juga menawarkan pemotongan profil dengan panjang yang tepat dengan toleransi ±0,2 mm. Kirimkan gambar 2D/3D untuk tinjauan proses.
Pabrik selesai dikirim dalam waktu 7–10 hari. Anodisasi (bening/hitam) menambah waktu 3–5 hari; pelapisan bubuk (RAL apa pun) menambah 5–7 hari. Semua jalur perawatan permukaan dilakukan sendiri, sehingga mengurangi penundaan outsourcing. Jumlah pesanan minimum untuk warna khusus: 500 kg.
Gunakan pelumas anti-rebut (berbahan dasar nikel atau tembaga) pada ulir, atau tentukan pengencang berlapis PTFE. Untuk profil anodisasi, aplikasikan pelumas film kering pada permukaan yang menyatu untuk mengurangi gesekan dan mencegah perpindahan aluminium