hsau hsau hsau hsau hsau
hsau hsau hsau hsau
Ketika seorang pembuat mesin bertanya tentang titik leleh aluminium, mereka biasanya tidak berencana untuk melelehkan apapun. Mereka sedang memeriksa gambar pengelasan, menentukan cetakan rumah, atau memastikan bahwa bingkai profil yang diekstrusi dapat diletakkan di dekat sumber panas. Jawabannya sederhana: aluminium murni meleleh 660,32°C , atau 933,47 K / 1220,58°F. Segala sesuatu di luar nilai tersebut bergantung pada tingkat paduan, kondisi pemanasan, dan proses yang digunakan.
Angka tersebut lebih dari sekedar jawaban sepele: angka tersebut menentukan apakah suatu bagian harus dicor, diekstrusi, dilas, atau dikerjakan, dan ini menjelaskan mengapa aluminium berperilaku berbeda dari baja di bengkel. Bagian di bawah ini membahas nilai referensi, bagaimana paduan meningkatkan jarak lelehnya, dan bagaimana menerapkan informasi tersebut dalam produksi nyata.
Aluminium memiliki salah satu titik leleh terendah di antara logam struktural pada umumnya. Nilai referensi yang diterima untuk aluminium murni adalah:
Nilai ini diukur pada aluminium dengan kemurnian sekitar 99,996%. Ini adalah titik leleh yang sebenarnya dalam pengertian termodinamika: pada 660,32°C fase padat dan cair berada dalam kesetimbangan, dan panas tambahan mengubah aluminium padat menjadi cair tanpa mengubah suhu. Nilai kemurnian komersial, paduan tuang, dan paduan tempa berperilaku berbeda karena pengotor dan penambahan yang dimaksudkan menyebarkan transisi pada jarak suhu.
Hampir setiap proses produksi aluminium diposisikan relatif terhadap titik leleh. Pengecoran bekerja di atasnya, ekstrusi bekerja di bawah, dan pengelasan seluruhnya secara lokal. Mengetahui lokasi proses Anda akan mencegah kegagalan kualitas yang paling umum.
Pengecoran adalah satu-satunya proses utama yang sepenuhnya melewati titik leleh. Paduan die-casting dijaga antara suhu sekitar 680°C dan 740°C sehingga logam memiliki cukup panas berlebih untuk mengisi bagian cetakan tipis sebelum dibekukan. Liquidus memberi tahu pabrik pengecoran berapa banyak superheat yang tersedia; solidus memberi tahu mereka kapan casting cukup stabil untuk dikeluarkan. Pengecoran gravitasi dan pasir mengikuti logika yang sama pada suhu yang sedikit berbeda.
Pengelasan memanaskan zona kecil di atas titik leleh, namun aluminium membuatnya lebih sulit daripada suhu yang disarankan. Setiap permukaan aluminium mempunyai lapisan oksida tipis yang meleleh pada suhu sekitar 2072°C, sehingga kulit oksida tetap padat sementara logam dasar di bawahnya sudah cair. Itulah sebabnya pengelasan TIG dan MIG bergantung pada arus bolak-balik dan tindakan pembersihan oksida, dan mengapa persiapan yang buruk menyebabkan inklusi dan porositas oksida. Aluminium juga tidak memberikan peringatan visual sebelum meleleh: aluminium tidak bersinar merah seperti baja, sehingga kolam las yang terlalu panas dapat runtuh tanpa sinyal yang jelas.
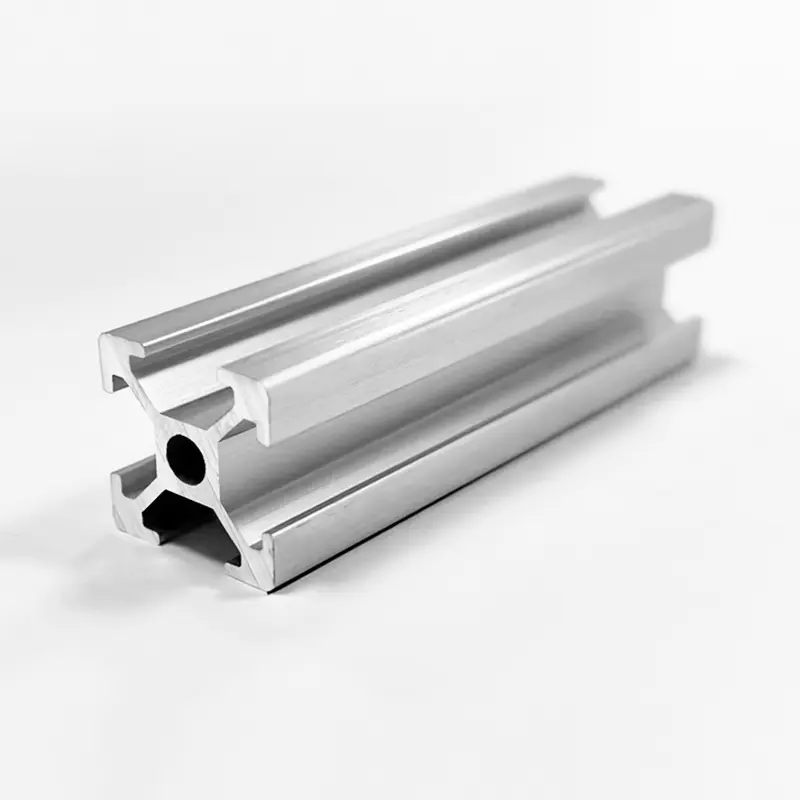
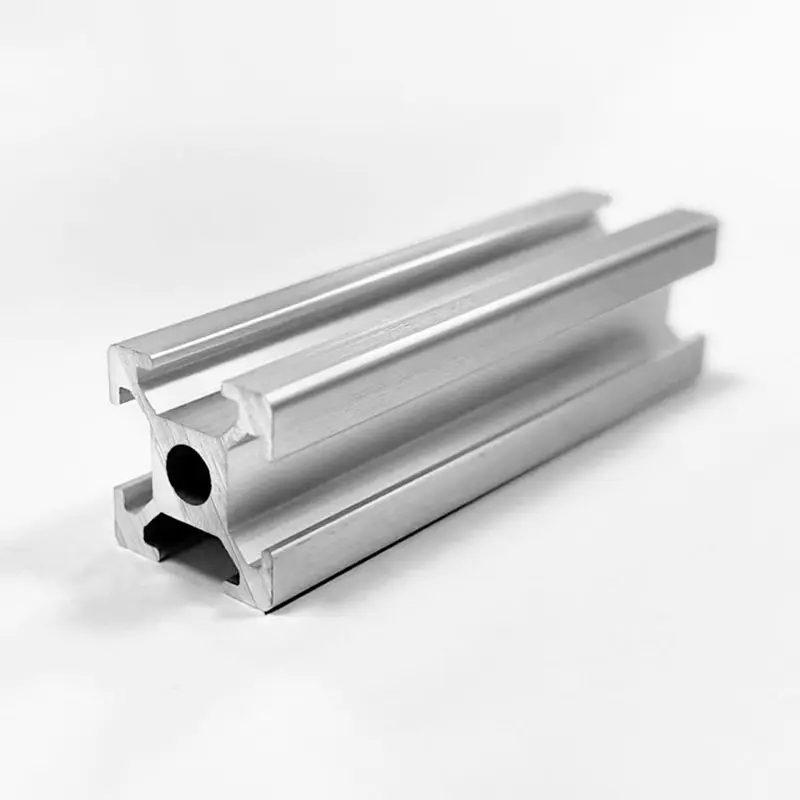
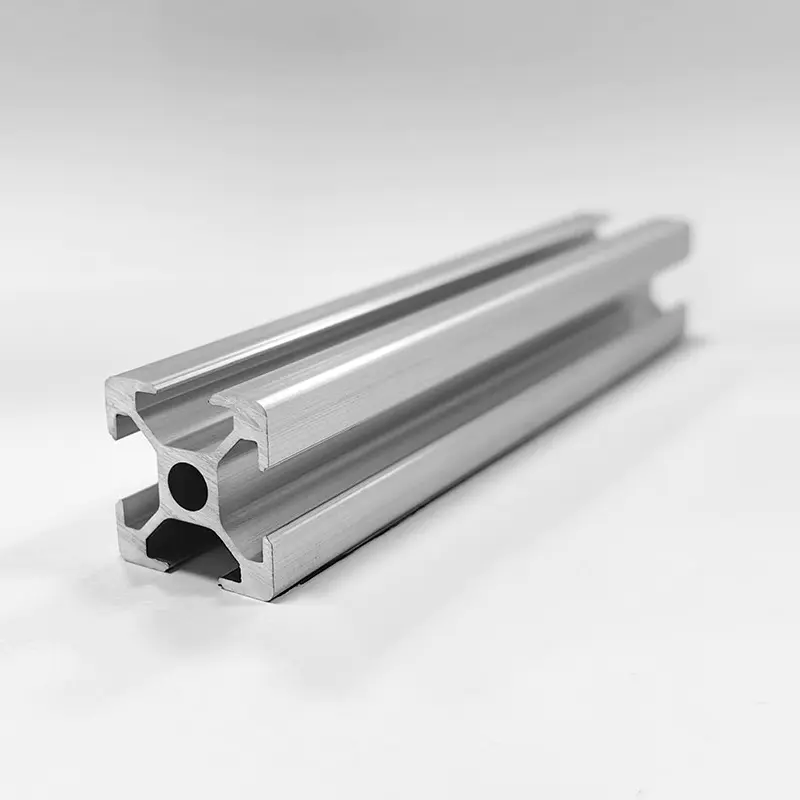
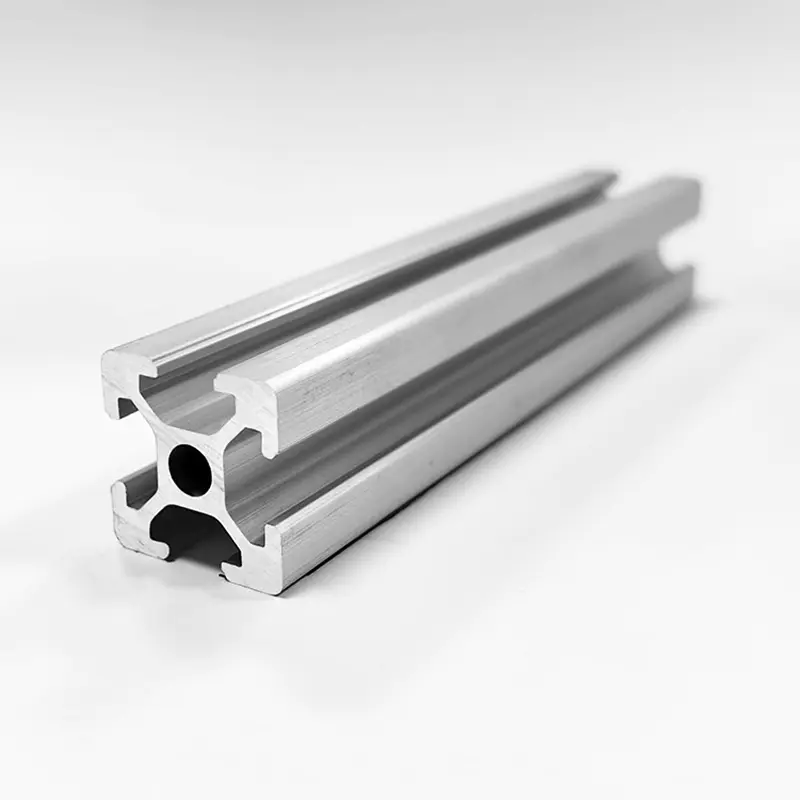
Ekstrusi sengaja menjaga logam tetap padat. Billet dari paduan 6xxx dipanaskan terlebih dahulu hingga suhu sekitar 450-500°C, jauh di bawah solidus, sehingga material menjadi lunak dan plastis tetapi tidak pernah meleleh sebagian. Hal inilah yang memungkinkan penampang kompleks untuk didorong melalui cetakan sambil mempertahankan toleransi yang ketat. Sebagai produsen profil industri aluminium ekstrusi , kami memperlakukan suhu billet sebagai salah satu parameter yang paling dikontrol pada mesin press: terlalu dingin dan profilnya robek, terlalu panas dan kualitas permukaan menurun, dan pada solidus bagian tersebut mulai retak. Untuk bagian pembingkaian standar seperti kami Profil ekstrusi aluminium slot T seri 2020 , pemanasan awal yang stabil menjaga keakuratan penampang dari meter pertama hingga meter terakhir.
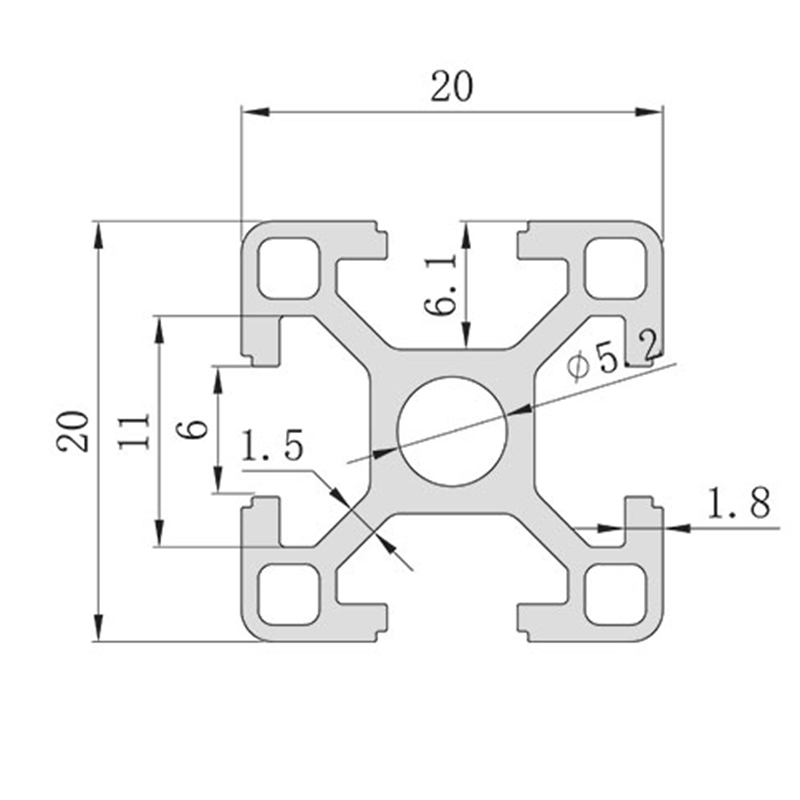 Pembeli, Com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. adalah profil ekstrusi aluminium seri 2020 grosir Cina dengan desain t-slot 6mm ... Lihat Produk →
Aluminium murni meleleh pada satu suhu yang tajam. Segera setelah elemen paduan ditambahkan, transisi menyebar ke suatu jarak. Itu solidus adalah suhu tertinggi dimana paduan masih padat sempurna; itu likuidus adalah suhu terendah dimana ia sepenuhnya cair. Di antara keduanya, fase padat dan cair hidup berdampingan, yang normal dalam pengecoran tetapi berbahaya dalam perawatan panas dan pengelasan.
| Paduan | Mara | Padat (°C) | Likuidus (°C) | Aplikasi khas |
|---|---|---|---|---|
| 6063 | T5 / T6 | 615 | 655 | Profil, bingkai, bagian arsitektur yang diekstrusi |
| 6061 | T6 | 582 | 652 | Bagian struktural, rakitan yang dilas |
| 5052 | H32 | 607 | 649 | Panel kelautan, pekerjaan lembaran |
| 7075 | T6 | 477 | 635 | Komponen luar angkasa berkekuatan tinggi |
| A356 | Pemeran T6 | 574 | 610 | Roda cor, rumah pompa |
Melihat penyebarannya: 6061 sudah meleleh sebagian di atas 582°C, meskipun belum sepenuhnya cair hingga suhu 652°C. Cetakan ekstrusi tetap berada di bawah solidus untuk menghindari retak panas. Dalam perlakuan panas, kelebihan solidus menyebabkan pelehan baru jadi yang secara permanen merusak sifat mekanik bagian tersebut.
Beberapa variabel nyata mengubah perilaku titik lebur teoritis di pabrik.
Silikon dan tembaga jarak menurunkan leleh lebih banyak dibandingkan bahan tambahan umum lainnya. Eutektik aluminium-silikon bersuhu sekitar 577°C dengan sekitar 12,6% silikon, itulah sebabnya sebagian besar paduan pengecoran tetap dapat digunakan pada suhu di mana paduan tempa masih padat. magnesium dan seng juga menekan solidus, seperti yang ditunjukkan pada baris 7075 pada Tabel 1. Oleh karena itu, pemilihan paduan tidak dapat dikecualikan dari proses pemilihan.
Aluminium dengan kemurnian 99,99% meleleh dalam sebagian kecil derajat 660,32°C. Nilai kemurnian komersial 99,5-99,8% mengandung sedikit besi dan silikon yang memperluas transisi beberapa derajat. Untuk sebagian besar pekerjaan struktural, perbedaannya dapat diabaikan, tetapi untuk mematri dan pengecoran presisi, perbedaan tersebut mengubah pemilihan pengisi dan waktu perendaman.
Aluminium oksida meleleh pada suhu sekitar 2072°C, sekitar tiga kali lebih tinggi dari logam di bawahnya. Selama pengelasan dan penyalinan, lapisan tersebut harus dipecah atau dihilangkan, jika tidak, logam cair tidak dapat mengotori sambungan. Selama peleburan untuk pengecoran, kulit oksida mengapung di atas dan dapat disaring, namun juga mememerangkap gas dan inklusi jika diaduk ke dalam lelehan. Lapisan oksida tidak mengubah titik leleh logam, namun inilah alasan utama mengapa aluminium lebih sulit dilas dibandingkan baja.
Untuk keperluan teknik, baik tekanan maupun laju pemanasan tidak mempunyai pengaruh praktis terhadap titik leleh aluminium. Efek tekanan hanya muncul dalam penelitian khusus tekanan tinggi, dan laju pemanasan mempengaruhi seberapa akurat Anda mengamati transisi, bukan nilai kesetimbangan itu sendiri. Percayai lembar data material, bukan pembacaan pirometer.
Untuk sebuah membingkai profil aluminium , titik leleh hampir tidak pernah menjadi batas desain. Rangka direkayasa untuk melawan defleksi, kekuatan luluh, dan kekakuan sambungan, bukan meleleh. Suhu masih penting dalam dua hal.
Pertama, servis terus-menerus di atas suhu sekitar 250-300°C dipanaskankan suhu standar 6xxx jauh sebelum terjadinya peleburan: efek penuaan akan hilang, kekuatan menurun, dan sambungan yang terjepit dapat merambat. Kedua, pengelasan atau pematrian apa pun yang dilakukan pada rangka akan menyebabkan peleburan lokal yang menganil zona yang terkena dampak panas. Jika rangka mesin harus memikul beban di dekat sambungan las, lakukan penuaan ulang setelah pengelasan atau desain ulang sambungan tersebut.
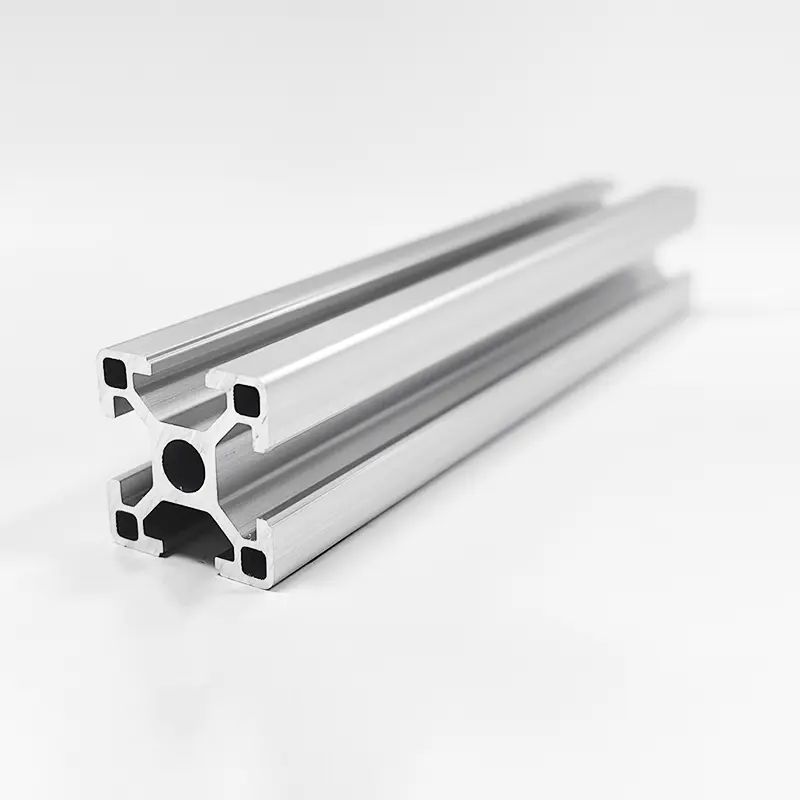
Untuk struktur penahan beban dengan getaran atau beban titik, modulus elastisitas aluminium yang rendah berarti kekakuan bagian yang bekerja. Kami sering merekomendasikan bagian dinding yang lebih berat seperti profil aluminium 4040 T-slot penahan beban yang menebal alih-alih mengimbanginya dengan paduan yang lebih kuat, karena rangka menjadi lebih kaku tanpa mengubah perilaku pengelasan atau karakteristik peleburan. Saat Anda membandingkan seri dan kelas beban, panduan teknik praktis untuk Sistem ekstrusi aluminium T-slot menghemat lebih banyak waktu desain daripada memeriksa ulang suhu leleh.
 OEM HS-8-4040B Profil Aluminium T-Slot Bantalan Beban Tebal 4040, T Dinding 2.5Mm Shanghai Huishuo Aluminium Industry Technology Co., Ltd. adalah grosir Cina HS-8-4040B Tebal Bantalan Beban T-Slot 4040 Profil Aluminium... Lihat Produk →
| Logam | Titik leleh (°C) | Titik lebur (°F) | Bandingkan dengan aluminium |
|---|---|---|---|
| Seng | 419.5 | 787 | Lebih rendah; melindungi baja sebagai lapisan galvanis |
| magnesium | 650 | 1202 | serupa; digunakan dalam pengecoran ringan |
| Aluminium (murni) | 660.3 | 1220.6 | Referensi |
| Kuningan (khas) | 900-940 | 1650-1720 | Lebih tinggi; lebih sulit untuk diterapkan dan dikerjakan |
| Tembaga | 1084.6 | 1984 | Jauh lebih tinggi; konduktivitas yang sangat baik |
| Baja tahan karat | 1400-1450 | 2550-2640 | Jauh lebih tinggi; layanan suhu tinggi |
| Baja ringan | 1370-1510 | 2500-2750 | Jauh lebih tinggi; struktural standar |
Dampak yang paling penting adalah dampak ekonomi. Kisaran leleh aluminium yang moderat membuat ekstrusi dan die casting menjadi cepat dan terjangkau. Baja dan baja tahan karat membutuhkan lebih banyak energi untuk meleleh dan terbentuk, itulah sebabnya pekerjaan struktural yang berat masih lebih memilih baja, sedangkan rangka ringan, penutup, dan komponen pembuangan panas lebih memilih aluminium. Batas suhu yang sama berarti aluminium tidak dapat digunakan terus-menerus pada suhu atas sekitar 300°C: aluminium tidak akan meleleh, namun akan kehilangan kesabaran dan kekosongan di bawah beban.
Tetapkan titik leleh untuk bekerja di kantor desain, tidak hanya di tungku:
Di fasilitas produksi kami, titik leleh menentukan cara suatu komponen dibuat, bukan apakah komponen tersebut dapat dibuat. Jika geometri harus dicetak, kami mendinginkannya dari cairan dengan parameter terkontrol. Jika harus dilas, kami mengatur masukan panas lokal. Jika harus dikerjakan, kami terapkan Pemrosesan aluminium CNC dengan umpan, kecepatan, dan aliran cairan pendingin yang terkontrol.
 Pabrik Pengolahan Aluminium CNC Grosir, Produsen Shanghai Huishuo Aluminium Industry Technology Co., Ltd. adalah produsen Pemrosesan Aluminium CNC Cina dan fakta Pemrosesan Aluminium CNC... Lihat Produk →
Mengetahui bahwa aluminium murni meleleh pada 660,32°C adalah bagian yang mudah. Pertanyaan teknik sebenarnya adalah paduan mana, proses apa, dan jendela suhu mana yang menghasilkan suku cadang yang Anda butuhkan. Mulailah dengan seri paduan, periksa solidus dan liquidus, dan biarkan proses mengikuti.

Telepon
+86-021-5788 5585
+86-133 8191 2789
Surel
Alamat
No.218, Jalan Zhongde, Kota Xiaokunshan, Distrik Songjiang, Shanghai, Cina
Media