hsau hsau hsau hsau hsau
hsau hsau hsau hsau
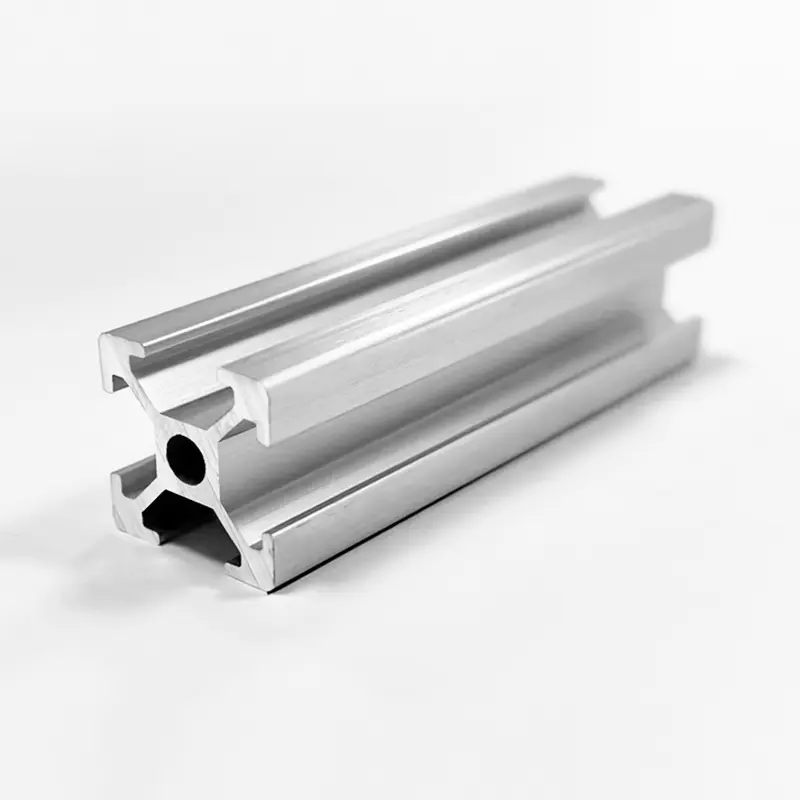
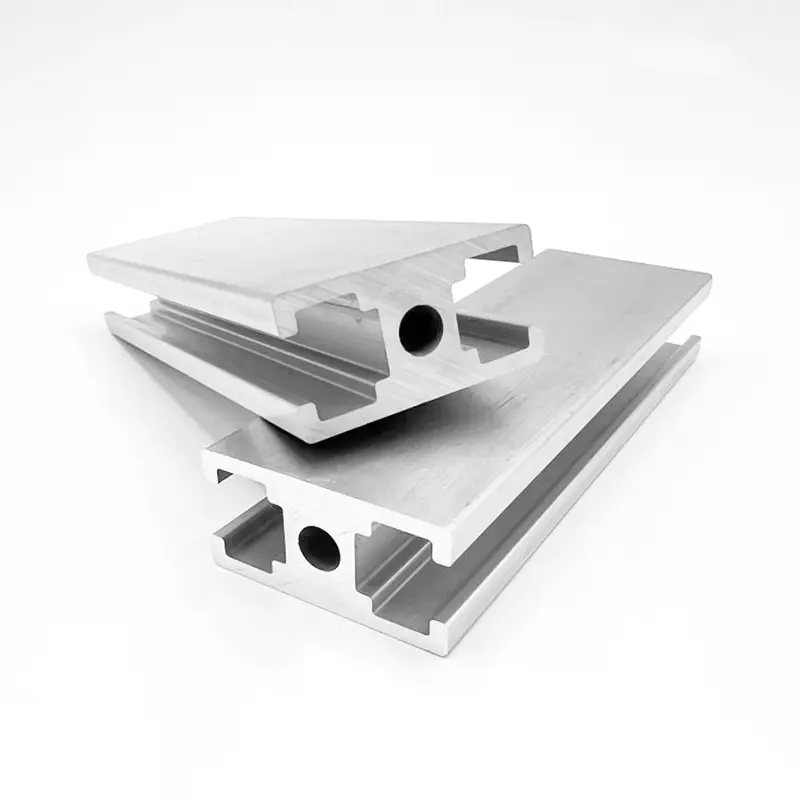
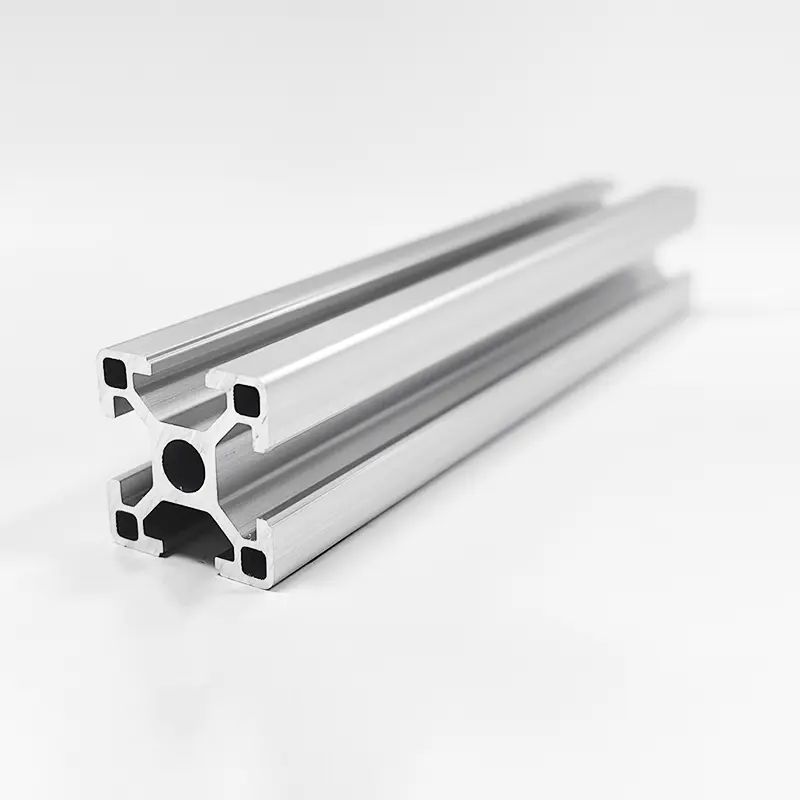
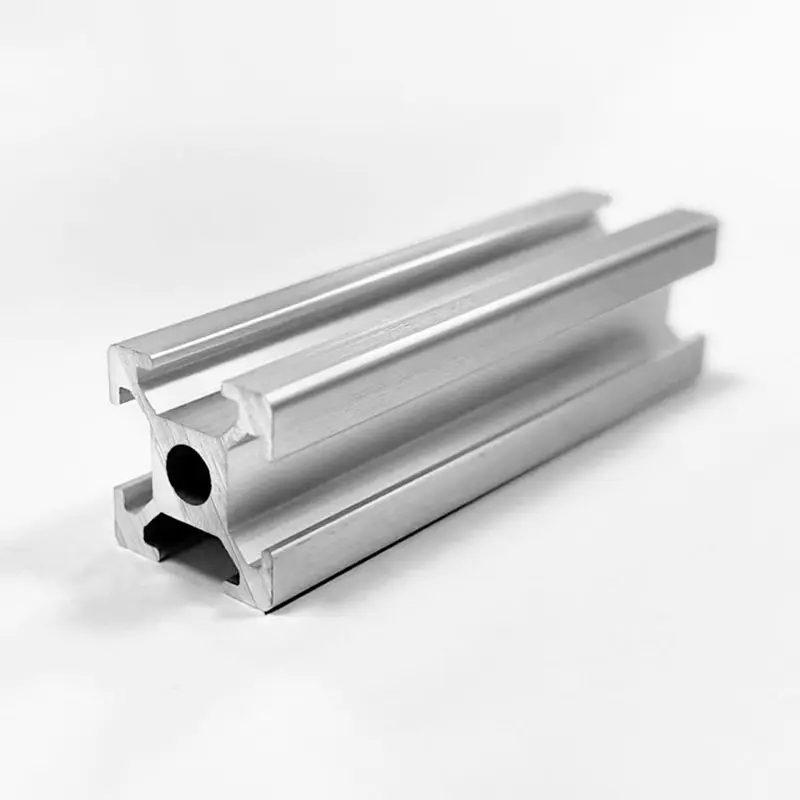
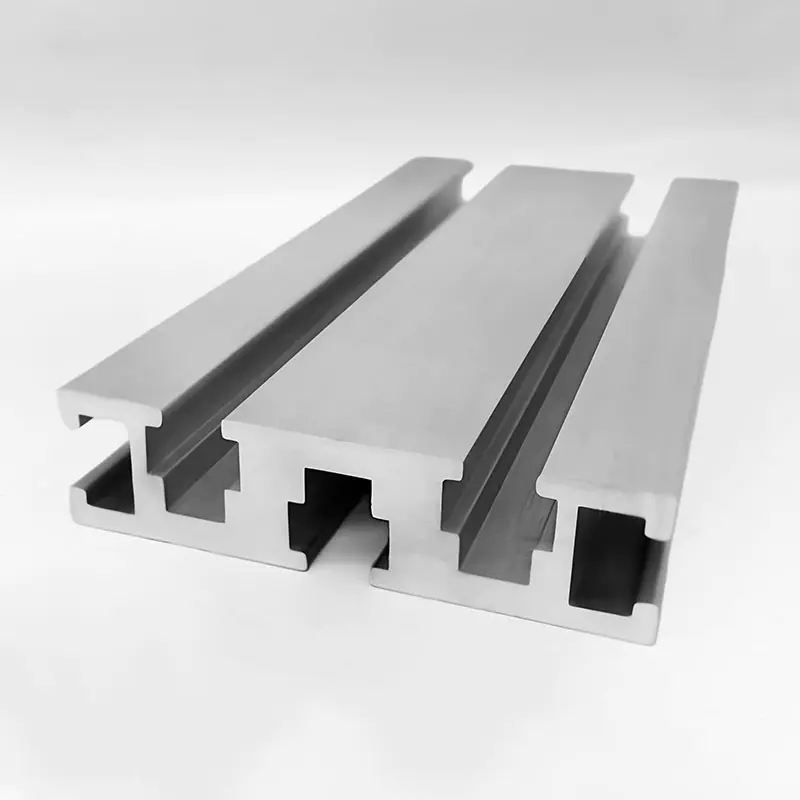
Profil ekstrusi aluminium telah menjadi komponen mendasar dalam teknik modern, konstruksi, otomotif, energi terbarukan, dan otomasi industri. Proses ekstrusi melibatkan pemaksaan billet paduan aluminium yang dipanaskan melalui cetakan baja berbentuk di bawah tekanan hidrolik ekstrim. Proses ini menghasilkan profil panjang kontinu dengan penampang kompleks dan konstan yang menggabungkan karakteristik ringan dengan daya tahan struktural.
Untuk pembeli internasional, insinyur struktur, dan produsen peralatan asli, memilih profil ekstrusi aluminium yang tepat memerlukan evaluasi beberapa faktor penting. Sifat material ditentukan oleh komposisi paduan, temper perlakuan panas, geometri penampang, dan metode penyelesaian permukaan. Memilih kadar paduan atau penunjukan temper yang salah dapat menyebabkan kegagalan mekanis dini, penurunan estetika, biaya produksi lebih tinggi, atau tantangan perakitan yang tidak perlu.
Panduan teknis komprehensif ini memberikan analisis komparatif mendalam tentang paduan aluminium arsitektural dan struktural utama, yang secara khusus berfokus pada 6061, 6063, dan 6005A. Ini menguraikan komposisi kimia, kekuatan mekanik, kondisi temper, kinerja perawatan permukaan, dan toleransi desain untuk membantu tim pengadaan dan insinyur memilih profil ekstrusi optimal untuk kebutuhan aplikasi spesifik mereka.
Kinerja profil ekstrusi aluminium berakar pada komposisi kimianya. Profil ekstrusi standar sebagian besar berasal dari paduan aluminium seri 6xxx, yang menampilkan magnesium dan silikon sebagai elemen paduan utamanya. Unsur-unsur ini membentuk magnesium silisida (Mg2Si), suatu senyawa yang membuat paduan tersebut dapat diberi perlakuan panas dan responsif terhadap pengerasan presipitasi.
Keseimbangan yang tepat antara magnesium, silikon, tembaga, kromium, dan besi menentukan perilaku pemrosesan, kecepatan ekstrusi, sifat mampu bentuk, dan kekuatan pasca-penuaan dari setiap tingkat paduan.
| Kelas Paduan | Silikon (Si) | Besi (Fe) | Tembaga (Cu) | Mangan (Mn) | magnesium (Mg) | Kromium (Cr) | Seng (Zn) | Titanium (Ti) | Aluminium (Al) |
|---|---|---|---|---|---|---|---|---|---|
| 6061 | 0,40 - 0,80% | Maks 0,70% | 0,15 - 0,40% | Maks 0,15% | 0,80 - 1,20% | 0,04 - 0,35% | Maks 0,25% | Maks 0,15% | Keseimbangan |
| 6063 | 0,20 - 0,60% | Maks 0,35% | Maks 0,10% | Maks 0,10% | 0,45 - 0,90% | Maks 0,10% | Maks 0,10% | Maks 0,10% | Keseimbangan |
| 6005A | 0,50 - 0,90% | Maks 0,35% | Maks 0,30% | 0,09 - 0,50% | 0,40 - 0,70% | 0,10 - 0,30% | Maks 0,20% | Maks 0,10% | Keseimbangan |
Insinyur harus memilih paduan aluminium berdasarkan kriteria beban mekanis tertentu, seperti kekuatan luluh di bawah tegangan, kekuatan tarik ultimit, perpanjangan, dan kekerasan permukaan.
Perilaku mekanik bervariasi secara signifikan tergantung pada komposisi paduan dan proses perlakuan panas yang diterapkan.
| Parameter Properti | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Baja Struktural (Referensi) |
|---|---|---|---|---|---|
| Kekuatan Tarik Tertinggi (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Kekuatan Hasil (Offset 0,2%, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Perpanjangan Saat Putus (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Kekerasan Brinell (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Batas Kelelahan (MPa) | 60 | 69 | 96 | 85 | 180 |
| Modulus Elastisitas (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Kepadatan (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
Profil ekstrusi aluminium memperoleh sebagian besar kekuatan akhirnya dari pengerasan presipitasi, yang juga dikenal sebagai penuaan buatan. Memahami sebutan temper sangat penting ketika membaca gambar teknik dan memesan ekstrusi mentah.
| Keadaan Marah | Proses Pendinginan | Penuaan Buatan | Tingkat Kekuatan | Stabilitas Dimensi | Performa Bending Dingin |
|---|---|---|---|---|---|
| T4 | Air Cepat / Kipas Angin | Tidak ada (Usia Alami) | Sedang | Sedang | Luar biasa |
| T5 | Udara Paksa / Kabut | Ya (Oven Standar) | Sedang-Tinggi | Luar biasa | Adil |
| T6 | Pendinginan Air yang Intens | Ya (Oven Perpanjangan) | Maksimal | Bagus untuk Adil | Terbatas |
Profil aluminium ekstrusi secara alami mengembangkan film aluminium oksida pasif tipis (ketebalan 5 hingga 10 nanometer) ketika terkena oksigen. Namun, lingkungan industri, kelautan, arsitektur, dan dekoratif memerlukan perawatan permukaan yang direkayasa untuk meningkatkan ketahanan terhadap korosi, ketahanan aus, keseragaman warna, dan isolasi listrik.
Anodisasi adalah proses konversi elektrokimia yang mengentalkan lapisan aluminium oksida alami menjadi lapisan anodik yang terintegrasi, keras, dan berpori. Profil tersebut direndam sebagai anoda dalam rendaman elektrolit asam sulfat sementara arus listrik searah dialirkan.
Pelapisan bubuk melibatkan penyemprotan bubuk polimer termoset kering bermuatan elektrostatis ke profil ekstrusi aluminium yang telah diolah secara menyeluruh. Profil tersebut kemudian dipanggang dalam oven pengawetan pada suhu 180 hingga 200 derajat Celcius, melelehkan dan mengikat silang bubuk tersebut menjadi lapisan pelindung yang berkesinambungan.
Elektroforesis menggabungkan anodisasi dengan lapisan atas resin larut air yang diendapkan secara elektro sekunder. Setelah anodisasi standar, profil basah direndam dalam tangki pelapis akrilik atau epoksi di bawah arus listrik searah, yang menyimpan lapisan polimer seragam di dalam dan di atas pori-pori anodik sebelum proses pengawetan panas.
Sistem cat cair PVDF, yang biasa disebut dengan nama dagang seperti Kynar 500 atau Hylar 5000, menggunakan teknologi resin fluoropolimer yang dicampur dengan pigmen keramik tahan lama. Diterapkan sebagai sistem multi-lapisan (lapisan primer, lapisan warna, dan lapisan atas bening opsional), lapisan PVDF menawarkan ketahanan tinggi terhadap degradasi atmosfer.
| Metode Perawatan | Ketebalan Khas | Ketahanan Korosi (Uji Semprotan Garam) | Stabilitas UV & Warna | Goresan & Kekerasan | Preferensi Paduan Utama |
|---|---|---|---|---|---|
| Hapus Anodisasi | 10 - 25 mikron | Luar biasa (1,000 hours) | Luar biasa | Sangat Tinggi (8-9 Mohs) | 6063 (Kejelasan terbaik) |
| Lapisan Serbuk | 60 - 120 mikron | Sangat Bagus (1.000 - 3.000 jam) | Bagus hingga Luar Biasa | Sedang to High | 6063, 6061, 6005A |
| Elektroforesis | 15 - 25 mikron | Unggul (2.000 jam) | Luar biasa | Tinggi (3 jam - 4 jam) | 6063 |
| Pelapisan PVDF | 30 - 45 mikron | Luar biasa (4.000 jam) | Maksimal / Unmatched | Sedang | 6063, 6061, 6005A |
Merancang profil ekstrusi aluminium yang efisien memerlukan pemahaman geometri profil, distribusi ketebalan dinding, keseimbangan berat simetris, dan toleransi produksi. Desain yang tepat mengurangi keausan cetakan, mencegah distorsi aliran material, dan meminimalkan biaya produksi.
Produksi internasional ekstrusi aluminium mengikuti toleransi dimensi standar yang ditetapkan oleh organisasi seperti ASTM (American Society for Testing and Materials) dan EN (European Committee for Standardization).
Sebagian besar profil aluminium industri memerlukan fabrikasi pasca-ekstrusi, termasuk pemotongan hingga panjang presisi, pengeboran, penggilingan, penyadapan, pembengkokan, dan penyambungan sebelum dipasang ke rakitan akhir.
Ekstrusi aluminium dapat disambung menggunakan pengencang mekanis, ikatan perekat struktural, atau metode pengelasan termal.
Untuk membantu insinyur desain dan manajer pembelian dalam memilih kombinasi paduan, temper, dan penyelesaian yang optimal, matriks di bawah ini menyoroti spesifikasi profil yang direkomendasikan untuk sektor industri inti.
| Sektor Aplikasi | Aplikasi Khusus | Paduan & Temper yang Direkomendasikan | Finishing Permukaan Primer | Penggerak Rekayasa Utama |
|---|---|---|---|---|
| Bangunan Arsitektur | Kusen jendela, pintu, dinding tirai, etalase toko | 6063-T5 / 6063-T6 | Anodisasi (15-25um) / Lapisan Serbuk / PVDF | Estetika unggul, geometri berongga kompleks, ketahanan korosi |
| Tenaga Surya & Energi Terbarukan | Rangka pemasangan panel surya, rel pelacak | 6005A-T6 / 6061-T6 | Jelas Anodisasi (10-15um) | Rasio kekuatan terhadap berat yang tinggi, ketahanan terhadap beban angin, perakitan lapangan yang cepat |
| Otomotif & EV | Rangka penutup baterai, balok penahan, rel atap | 6061-T6 / 6005A-T6 | Konversi Bebas Kromat / E-Coating | Penyerapan energi benturan, kekuatan luluh tinggi, kemampuan las |
| Otomasi Industri | Rangka modular T-slot, pemandu konveyor, gantri robotik | 6063-T6 / 6061-T6 | Jelas Anodisasi | Toleransi dimensi yang tepat, ketahanan gores permukaan, kekakuan struktural |
| Elektronik & HVAC | Unit pendingin LED, penutup inverter, penukar panas | 6063-T5 | Anodisasi / Elektroforesis | Konduktivitas termal tinggi (1200 W/m·K), kemampuan ekstrusi sirip tipis yang halus |
| Transportasi & Kelautan | Lantai badan truk, gang kapal, rangka interior kereta api | 6061-T6 / 6005A-T6 | Lapisan Serbuk Kelas Laut/Anodisasi | Ketahanan korosi di lingkungan klorida, kekuatan lelah dinamis |
Perbedaan utamanya terletak pada komposisi kimia, kekuatan, dan kinerja finishing permukaan. 6061 mengandung magnesium dan silikon tingkat lebih tinggi, bersama dengan tambahan tembaga dan kromium. Hal ini menjadikan 6061-T6 sekitar 30 hingga 40 persen lebih kuat dibandingkan 6063-T6, sehingga ideal untuk aplikasi struktur penahan beban berat. Sebaliknya, 6063 memiliki komposisi yang lebih bersih dengan kandungan tembaga rendah, menawarkan kemampuan ekstrusi yang luar biasa menjadi bentuk yang rumit atau berdinding tipis dan menghasilkan permukaan akhir anodisasi yang unggul untuk aplikasi arsitektur.
Aluminium 6063 hampir tidak mengandung tembaga dan kandungan besi yang rendah, memungkinkannya membentuk film oksida anodik yang sangat seragam, jernih, dan cerah saat diproses secara elektrolitik. 6061 mengandung tembaga (0,15 hingga 0,40 persen) dan kromium, yang membentuk partikel fase konstituen mikro yang menyebarkan cahaya, menghasilkan tampilan yang sedikit lebih gelap, keabu-abuan, atau berbintik-bintik setelah anodisasi. Untuk komponen arsitektur visual, 6063 memberikan konsistensi permukaan dan kecemerlangan warna yang unggul.
Penunjukan temper menunjukkan perlakuan panas dan pemrosesan mekanis yang diterapkan pada profil aluminium. Misalnya, temper T4 menawarkan kekuatan sedang dengan keuletan tinggi, sehingga cocok untuk profil yang memerlukan pembengkokan dingin pasca ekstrusi. Temper T5 dihasilkan dengan pendinginan udara pada mesin ekstrusi diikuti dengan penuaan buatan, menghasilkan kekuatan yang baik dan stabilitas dimensi dengan distorsi termal minimal. Temper T6 melibatkan pendinginan air yang agresif dan penuaan buatan yang berkepanjangan, mencapai kekuatan tarik dan kekerasan maksimum untuk struktur penahan beban.
Ya, ekstrusi aluminium dapat menggantikan baja struktural dalam banyak aplikasi penahan beban, menawarkan pengurangan berat sekitar 60 persen. Meskipun aluminium memiliki sekitar sepertiga kepadatan dan modulus elastisitas baja (68,9 GPa vs 200 GPa), insinyur struktur dapat mengimbangi kekakuan yang lebih rendah dengan meningkatkan kedalaman penampang profil dan mengoptimalkan momen inersia penampang. Aluminium juga memberikan ketahanan terhadap korosi alami, mengurangi biaya perawatan jangka panjang yang terkait dengan perlindungan karat baja.
Kelengkungan dan puntiran biasanya diakibatkan oleh kecepatan aliran logam yang tidak merata melalui tanah cetakan ekstrusi, pendinginan yang tidak seragam pada penampang asimetris saat profil keluar dari cetakan, atau pelepasan tegangan yang tidak merata selama peregangan. Merancang profil dengan ketebalan dinding yang seragam, simetri penampang yang seimbang, dan jari-jari transisi yang tepat membantu memastikan aliran material yang merata dan pendinginan yang seragam, menjaga toleransi kelurusan dimensi yang ketat.

Telepon
+86-021-5788 5585
+86-133 8191 2789
Surel
Alamat
No.218, Jalan Zhongde, Kota Xiaokunshan, Distrik Songjiang, Shanghai, Cina
Media