hsau hsau hsau hsau hsau
hsau hsau hsau hsau
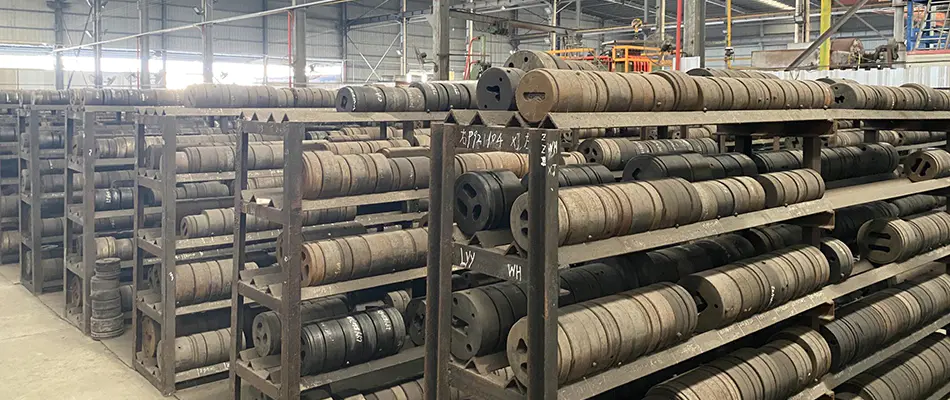
Cetakan profil aluminium seperti “stempel” yang digunakan untuk membuat profil aluminium; kualitasnya secara langsung menentukan kualitas dan efisiensi produksi profil aluminium. Namun, mengembangkan cetakan profil aluminium yang berkualitas tidaklah mudah. Di bawah ini saya akan menjelaskan kesulitannya secara sederhana.
Jenis Dasar Cetakan
1. Cetakan Padat (Cetakan Datar): Cetakan datar terutama digunakan untuk menghasilkan profil aluminium padat dan cocok untuk profil dengan penampang sederhana.
2. Cetakan Berongga (Cetakan Pembagi Aliran): Cetakan pembagi aliran digunakan untuk menghasilkan profil aluminium berongga dan cocok untuk profil dengan struktur yang lebih kompleks.
Lima Tantangan Utama dalam Pembangunan
1. Persyaratan Akurasi Dimensi Tinggi: Bayangkan mengukir kata-kata pada jarak sehelai rambut; persyaratan presisi untuk cetakan profil aluminium kira-kira seperti itu. Standar internasional memerlukan kesalahan tidak lebih dari 0,2 mm, dan beberapa produk kelas atas bahkan memerlukan 0,1 mm. Presisi tinggi seperti itu menimbulkan tantangan besar bagi peralatan dan teknologi pemrosesan.
2. Struktur Kompleks Sulit untuk Didesain: Beberapa penampang profil aluminium sama rumitnya dengan labirin, sehingga memerlukan desain banyak saluran kecil di dalam cetakan agar bahan aluminium dapat mengalir melaluinya. Semakin banyak dan padat salurannya, semakin besar kesulitan desainnya. Ibarat menata sistem perpipaan yang rumit dalam sebuah kotak kecil tanpa menimbulkan kebocoran.
3. Ketebalan dan ketipisan sulit ditangani. Profil aluminium bisa menjadi tebal di beberapa tempat dan tipis di tempat lain, seperti membuat kue yang tebalnya tidak merata. Desain cetakan harus memastikan bahwa aluminium mengalir secara merata ke seluruh bagian; jika tidak, bagian yang lebih tebal akan tersumbat, dan bagian yang lebih tipis akan pecah.
4. Aliran aluminium yang seimbang sangat penting. Aluminium yang mengalir dalam cetakan seperti beberapa aliran sungai yang menyatu menjadi sungai besar. Jika beberapa aliran mengalir lebih cepat dari aliran lainnya, profil aluminium yang dihasilkan akan bengkok. Perancang harus secara tepat menghitung ukuran setiap saluran untuk memastikan laju aliran aluminium yang konsisten.
5. Cetakan harus tahan terhadap kondisi ekstrim. Cetakan harus tahan terhadap suhu tinggi (sekitar 500℃) dan tekanan tinggi (setara dengan berat ratusan gajah) selama pengoperasian, seperti melakukan pekerjaan berat di sauna setiap hari. Pemilihan bahan yang buruk atau perlakuan panas yang tidak tepat dapat dengan cepat merusak cetakan.
Ringkasnya: Meskipun pengembangan cetakan profil aluminium merupakan tantangan, inovasi teknologi yang berkelanjutan telah menghasilkan cetakan yang semakin presisi dan tahan lama yang mampu menghasilkan profil aluminium berkualitas tinggi dalam berbagai bentuk kompleks, memenuhi kebutuhan konstruksi, transportasi, elektronik, dan bidang lainnya.

Telepon
+86-021-5788 5585
+86-133 8191 2789
Surel
Alamat
No.218, Jalan Zhongde, Kota Xiaokunshan, Distrik Songjiang, Shanghai, Cina
Media