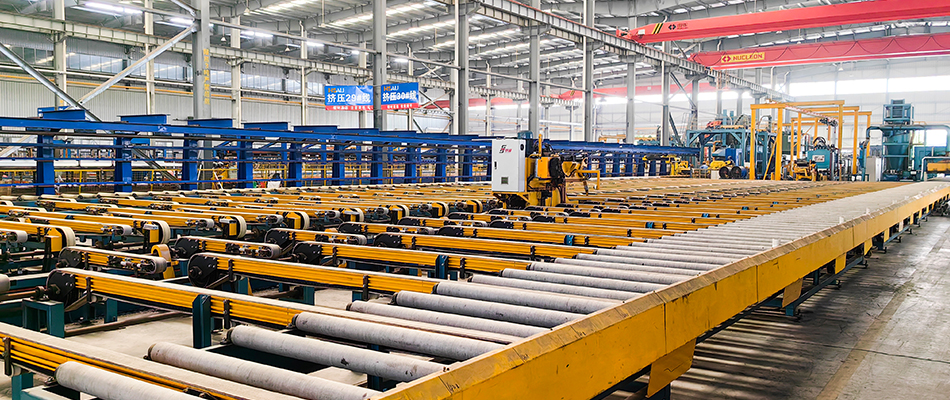
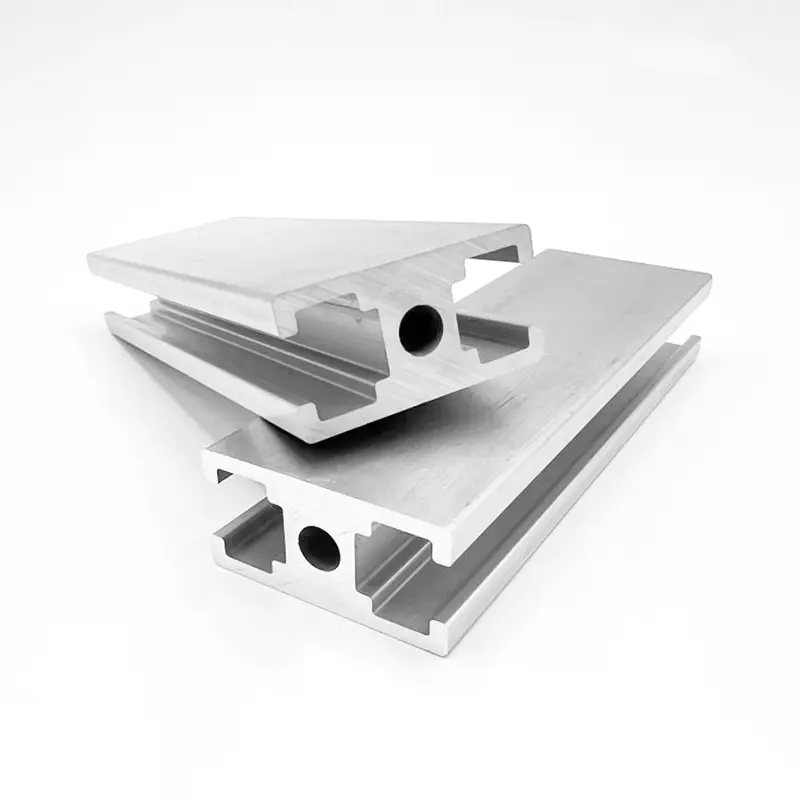
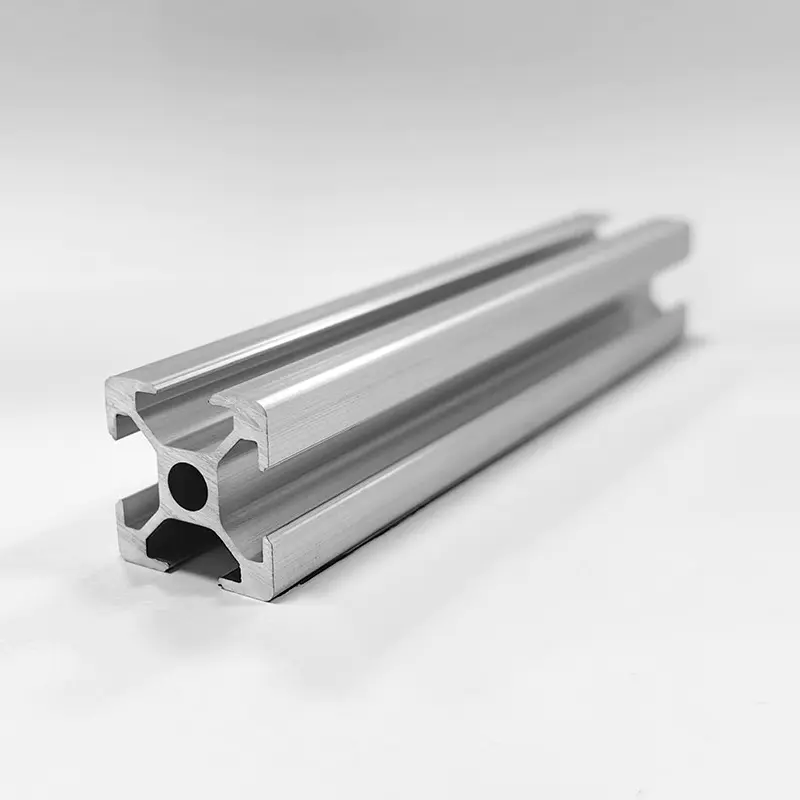
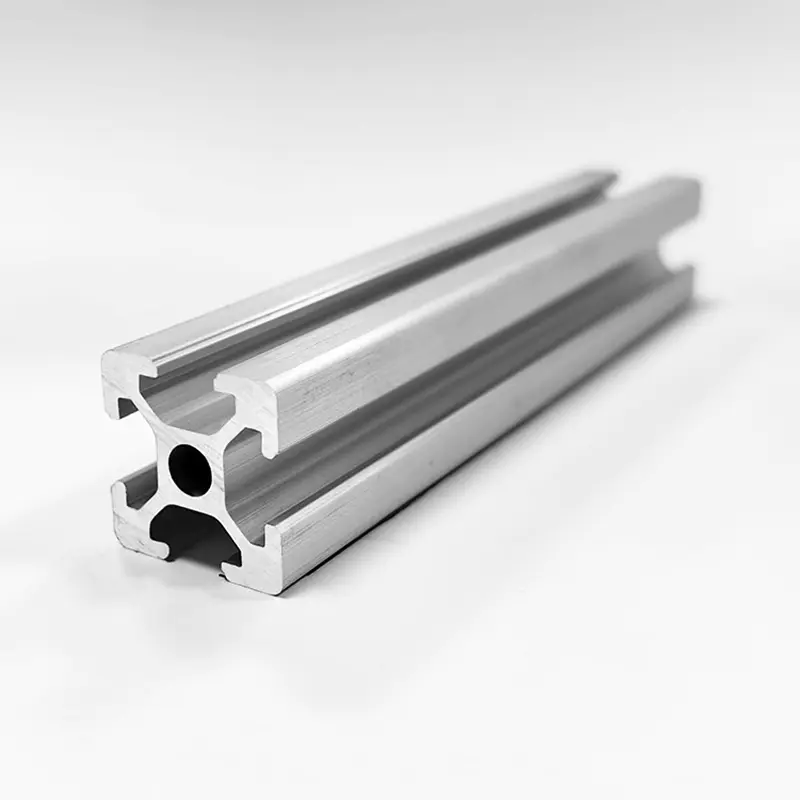
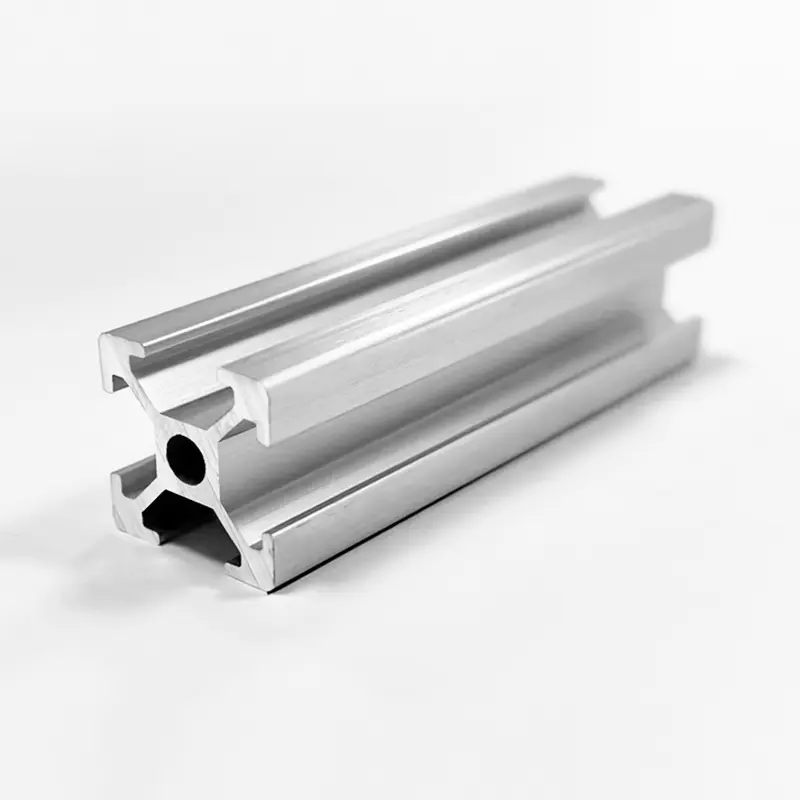
Ekstrusi profil aluminium adalah proses multi-tahap dan intensif teknologi. Langkah-langkah utamanya adalah sebagai berikut:
- Perlakuan awal bahan mentah: Billet aluminium mengalami homogenisasi pada suhu 480–520°C selama 4–8 jam untuk menghilangkan segregasi batas butir dan memastikan aliran logam yang konsisten selama ekstrusi.
- Pemanasan: Billet dipanaskan sampai suhu deformasi plastis (450–500°C). Cetakan ekstrusi juga dipanaskan terlebih dahulu hingga kira-kira 480°C dan direndam agar sesuai dengan suhu billet.
- Pembentukan ekstrusi: Billet yang dipanaskan dipaksa melalui bukaan cetakan di bawah tekanan tinggi (15–50 MN) untuk membentuk profil dengan penampang tertentu. Kecepatan ekstrusi disesuaikan berdasarkan sifat paduan—misalnya, paduan aluminium 6063 biasanya diekstrusi pada kecepatan 20–30 m/menit.
- Pendinginan: Profil yang baru diekstrusi segera dipadamkan secara online, didinginkan dari 500°C hingga di bawah 200°C dalam waktu 60 detik untuk memastikan pengendapan fase penguatan yang cukup.
- Peregangan: Tingkat peregangan 0,5% –3% diterapkan menggunakan tandu untuk menghilangkan tegangan sisa internal.
- Penuaan: Profil yang diregangkan dimasukkan ke dalam rak material dan dipindahkan ke tungku penuaan, di mana profil tersebut disimpan pada suhu 200°C selama 2 jam.
- Perawatan permukaan: Tergantung pada kebutuhan, perawatan permukaan seperti anodisasi, pelapisan elektroforesis, atau pelapisan bubuk diterapkan.
- Pemeriksaan kualitas: Produk jadi menjalani pemeriksaan komprehensif, termasuk pemeriksaan dimensi dan pengujian properti mekanik.